隆杰机电专注冲压件定制 20年

隆杰

冲压件定制加工热线: 18901560308 18901568268
精研制造,初心不变,隆杰机电冲压件畅销全球
五金冲压件厚板料、高强度应该怎么冲?【隆杰冲压】
作者: 隆杰小编 编辑: 小杰 来源: www.zjglj.com 发布日期: 2020.11.05
信息摘要:
想要了解五金冲压件厚板料、高强度的状况下,怎么才能冲压成功,今天小编和大家一起探讨一下1.在加工五金冲压件精度范围内各板要尽量做长,以避免各…

  想要了解五金冲压件厚板料、高强度的状况下,怎么才能冲压成功,今天小编和大家一起探讨一下;     

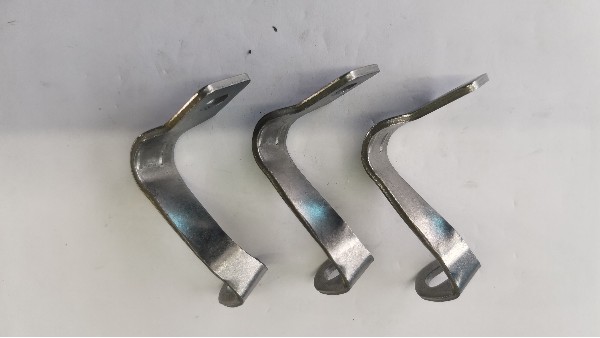
五金冲压件

   1.在加工五金冲压件精度范围内各板要尽量做长,以避免各模板在加工过程中的累积误差.

    2.脱板尽量做厚,一般20~22mm为宜,可根据脱板的活动量调整厚度,保证在开闭模过程中能尽可能多的导向冲头,另可减小脱板在加工过程中的变形。

    3.背板与脱板做同样大小,尽量使用热处理材质,确定以脱板做为主板,可避免非热处理背板在加工过程中的变形而导致脱板失效.


五金冲压件

    4.脱板使用压料槽压料,压料槽的深度取料厚-0.03~0.05mm之间.
    5.脱料板与下模板需做超深冷处理,提高模板的机械性能.
    6.模具需做上下垫板,且需热处理,硬度为HRC50/52.

   脱板压料槽示意图 W=料带宽度 T=产品材料厚度间隙


五金冲压件

    1、五金冲压件模具各板之间冲头的间隙大小需根据刀口间隙来确定,需遵守以下原则:夹板间隙>脱板间隙<刀口间隙,一般脱板导向间隙是下模刀口间隙的一半.保证脱料板能导向冲头,增加模具的稳定性,满足产品精度要求.

例如:料厚=0.1mm 材质SUS301 硬度1/2H夹板间隙单+0.01  脱板间隙单+0.005 ~0.007   刀口间隙单+0.008~0.01

     2、五金冲压件模具各模板与相对应板入子的间隙取0.003~0.01mm

推荐资讯
张家港市隆杰机电冲压件加工优势有哪些

张家港市隆杰机电冲压件加工优势有哪些

选购五金冲压件不要只看价格,重点关注三点:①板材厚度与结构加强设计,避免高速震动断裂;②电镀工艺,劣质电镀短期就出现白斑、腐蚀,存在安全隐患;③冲压尺寸精度,孔位偏差会导致安装困难、装配间隙大。
2026-10-20
汽车管路固定支架生产厂家

汽车管路固定支架生产厂家

汽车管路固定支架是整车底盘、发动机舱关键钣金零部件,主要用于汽车油管、水管、刹车管路、冷却管路、线束管线的限位固定,防止车辆行驶震动造成管路磨损、移位、干涉,保障整车管路系统稳定运行。我司专业汽车管路固定支架生产厂家,深耕精密冲压加工二十余年,可为车企、一级供应商提供图纸定制、来样开发、小批量试产、大批量供货一站式配套服务。
2026-08-24
服务器机柜网络布线金属支架定制加工厂家

服务器机柜网络布线金属支架定制加工厂家

通讯机柜支架作为网络机柜、服务器机柜内部重要的钣金结构件,广泛应用于数据中心、机房弱电工程、通信设备配套,起到固定、支撑、安装配线架、模块、线缆整理的作用,产品尺寸精度、折弯平整度、表面处理直接影响机柜整机装配效率与使用稳定性
2026-08-18

咨询热线

18901560308 18901568268